

Pulverlakkering er en tørr etterbehandlingsprosess: Finmalt, harpiksbasert pulver lades elektrostatisk, sprayes på et jordet arbeidsstykke og bakes deretter slik at partiklene smelter, flyter og herder til en hard, kontinuerlig film. Fordi det ikke er noe løsemiddel involvert, er pulveret i seg selv belegget - som er grunnen til at en pulverlakkert overflate bærer nesten null VOC-utslipp og bygger en 50–100 µm film i en enkelt omgang.
Begrepet har også en oppstrøms betydning. Inne i et pulveranlegg beskriver "pulverbelegg" også belegg og modifisering av individuelle partikler - binder tilsetningsstoffer, pigmenter eller funksjonelle lag på pulveroverflater. Begge betydningene hviler på samme disiplin: tett kontroll over hvordan pulver males, klassifiseres, tørkes og holdes inne.
Hva er et pulverlakk, egentlig?
Et pulverlakk er et 100 % solid beleggmateriale. Det er ikke noe vann og ingen løsemidler i formuleringen: et typisk produkt inneholder 50–70 % harpiks , 20–40 % pigmenter og fyllstoffer, og 1–5 % tilsetningsstoffer som flytemidler, avgassingsmidler og ladningskontrollerende tilsetningsstoffer. Disse ingrediensene blir smelteblandet, avkjølt, knust og malt til en median partikkelstørrelse på omtrent 30–45 µm før de noen gang når en sprøytepistol.
De to familiene
- Termohærdende pulver — epoksy, polyester, polyester-epoksy hybrid, polyuretan, akryl og fluorpolymer. Disse tverrbindes i ovnen og står for det store flertallet av industriell pulverlakkering.
- Termoplastisk pulver — nylon, PVC og polyetylen. Disse smelter og flyter uten kjemisk tverrbinding, noe som gir svært tykke filmer og sterk kjemisk motstand.
Kjemi følger servicemiljøet: epoksy hvor korrosjonsbeskyttelse er viktig innendørs, polyester der sollys og vær er fienden, hybrider for innvendige metallvarer, og fluorpolymer for aggressiv kjemisk eller høy temperatur bruk.
Hvordan pulverlakkeringsprosessen fungerer
Sekvensen er kort, men hvert trinn er uforsonlig. En forurenset overflate eller en svak grunnbane vil ødelegge en ellers perfekt påføring.
| Scene | Hva skjer | Typiske parametere |
|---|---|---|
| Forbehandling | Avfett, skyll, fosfater eller blås deretter underlaget | 3–7 trinn, 50–60 °C |
| Reoler og maskering | Jord delen og beskytt gjenger eller sammenfallende overflater | Rene kontaktpunkter, lav motstand |
| Søknad | Corona eller tribo pistol sprayer ladet pulver | 60–100 kV, 15–25 cm avstand |
| Herding | Ovnen smelter, flyter og tverrbinder filmen | 180–200 °C metalltemperatur, 10–20 min |
| Kjøling og inspeksjon | Luftavkjøl, sjekk deretter tykkelse og vedheft | 50–100 µm tørr film |
Hvorfor avgiften er viktig
Når pulver forlater pistolen, påføres en høyspent ladning med lav strømstyrke på partiklene, som deretter trekkes til det jordede arbeidsstykket. Den elektrostatiske tiltrekningen holder pulveret på plass før herding og gjør gjenvinning mulig: overspray som mangler delen kan fanges opp, siktes og gjenbrukes, med veldrevne båser som gjenoppretter seg 95 % eller mer av det sprayede pulveret.
Pulverlakk vs flytende maling
De to finishene er ikke utskiftbare, og valget kommer vanligvis ned til volum, underlag og utseendemål.
- Utslipp: pulveret inneholder ingen løsemidler, så VOC-produksjonen synker kraftig sammenlignet med løsemiddelbasert flytende maling.
- Filmbygging: en pulverpassasje når 50–100 µm, mens væskesystemer vanligvis trenger flere strøk for å matche den.
- Holdbarhet: herdede pulverfilmer motstår slag, slitasje og flising godt, og epoksy- eller hybridsystemer består lange saltspraytester når forbehandlingen er riktig.
- Fargeendring: væske vinner her – å bytte pulverfarge betyr å rengjøre standen og linjene, og det er grunnen til at pulverbutikker batcher jobber etter farge.
- Underlag: pulver trenger en ledende, varmetolerant del; plast og varmefølsomme sammenstillinger forblir vanligvis med flytende eller UV-herdet belegg.
Hvorfor partikkelstørrelsesfordeling bestemmer pulverlakkkvaliteten
To pulver kan dele samme kjemi og oppføre seg helt forskjellig, fordi ytelsen lever i partikkelstørrelsesfordelingen. For mye finstoff og pulveret flyter dårlig, lader inkonsekvent og støver i boden. For mange grove partikler og filmen blir grov og appelsinskal. De fleste pulverlakkkvaliteter er derfor rettet mot en median rundt 30–45 µm med et toppsnitt nær 100 µm.
| Brøk | Typisk mål | Hva skjer if you miss it |
|---|---|---|
| Bøter | Under 10 µm holdt lavt | Dårlig fluidisering, støvtørking, lav overføringseffektivitet |
| Median (D50) | 30–45 µm | Flyt uten spesifikasjoner, dekning og filmjevnhet |
| Grovt | Toppskjæring nær 100 µm | Ru overflate, ujevn herding, tyngre filmer |
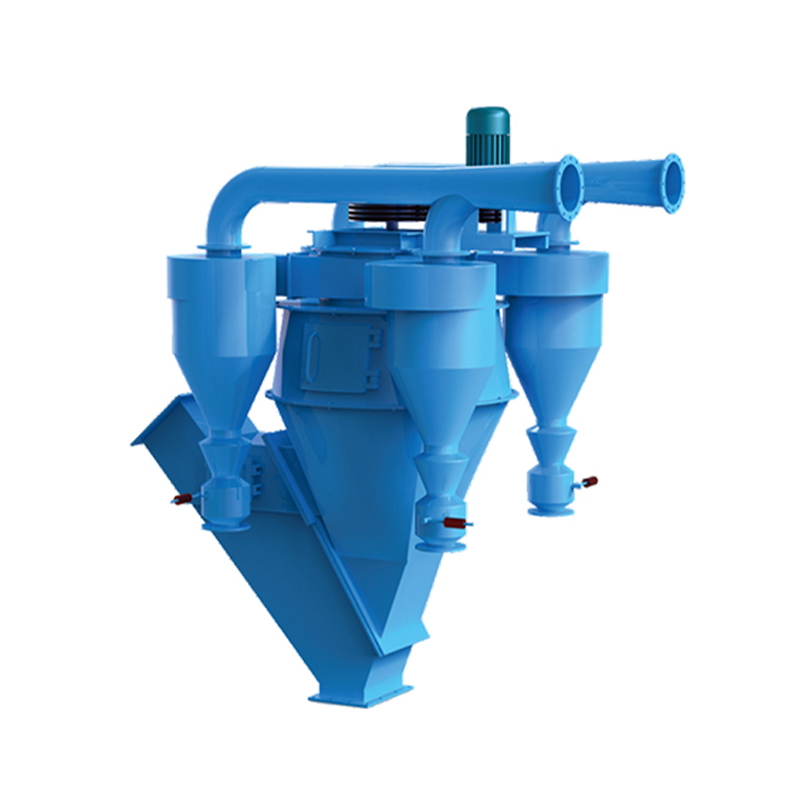
Det er derfor klassifisering, ikke sliping alene, setter pulverkvaliteten. A dynamisk pulverklassifiserer trimmer toppsnittet og trekker ut finstoff i samme luftstrøm, og skjærepunktet kan justeres uten å stoppe linen.
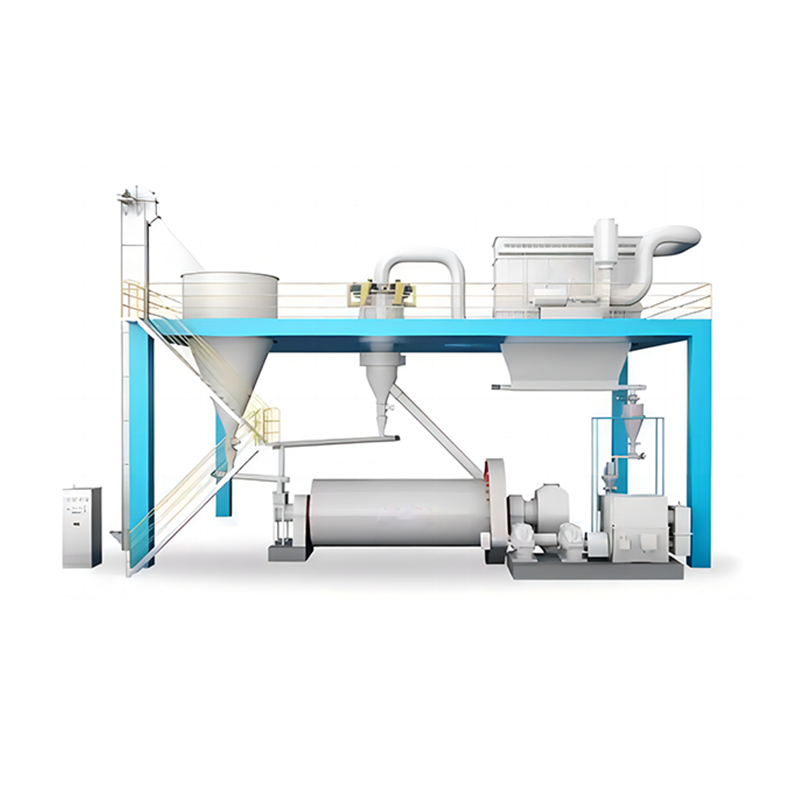
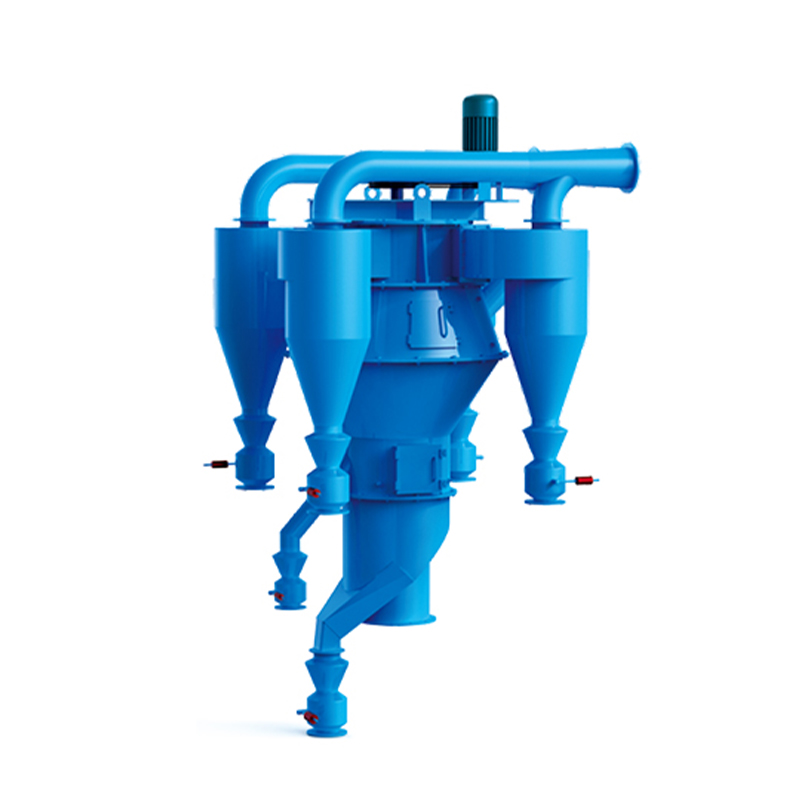 TS-CX Series Ultrafine Powder Classifier Tørr ultrafin klassifisering med justerbar 200–1000 mesh finhet, egnet når pulverkvaliteten avhenger av presis toppskjæring og fjerning av finstoff i kontinuerlig prosessering. Se produkt →
Hvordan pulverlakkeringspulver lages
Å gjøre harpiks, pigment og fyllstoff til et spraybart pulver er en sekvens av blanding, smelting og størrelsesreduksjon - og de to siste trinnene bestemmer det ferdige produktet.
- Vei og forbland råvarene i en høyintensitetsmikser.
- Smelteblanding i en dobbeltskrueekstruder ved omtrent 90–120 °C slik at harpiksen fukter hver pigmentpartikkel.
- Avkjøl smelten på et belte, flak og knus den til chips.
- Mal og klassifiser flisene, ofte i en enkelt luftklassifiseringsmølle, for å treffe målpartikkelstørrelsen.
- Siling, metalldeteksjon og pakking.
Malingsstadiet er der de fleste planter tjener eller taper penger.
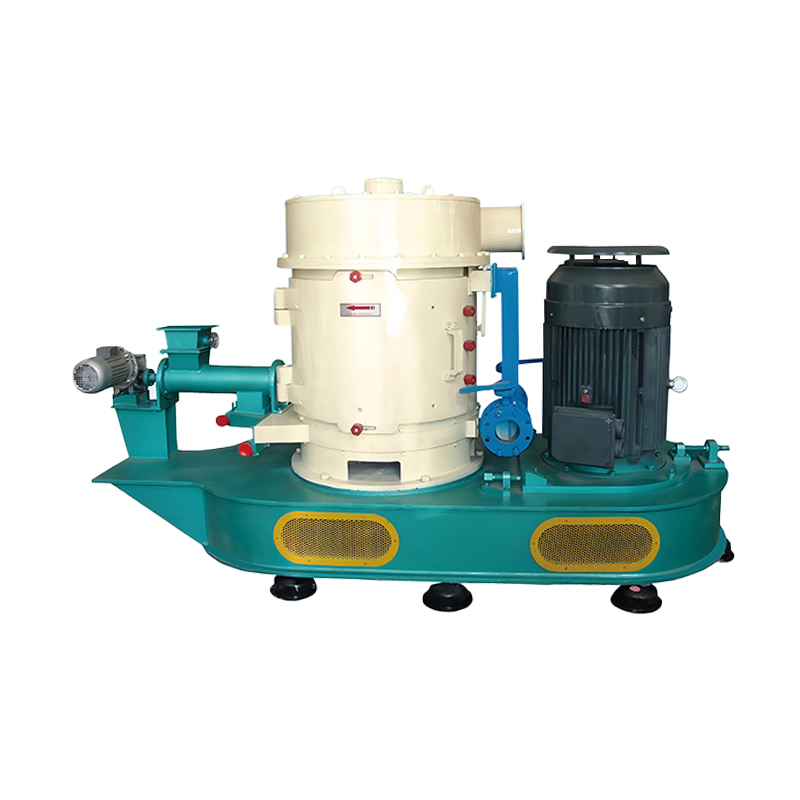
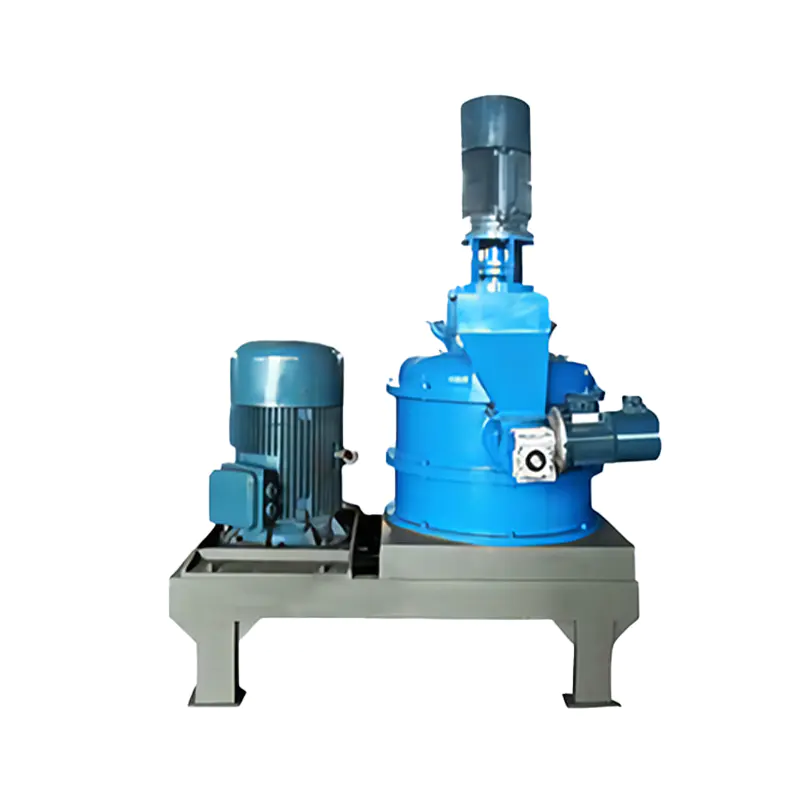 Luftklassifiseringsmølle for ultrafin sliping Kombinerer slagsliping og intern klassifisering for å kontrollere D50 fra 1,5–45 μm, og hjelper til med å håndtere varmen i pulverlakkeringsharpiksfresing. Se produkt →
En luftklassifiserende mølle kombinerer slagsliping med et internt sorteringshjul, slik at bare partikler under skjærepunktet forlater møllen mens overdimensjonert materiale fortsetter å sirkulere. Malevarmen blir ført bort av luftstrømmen, noe som betyr noe fordi pulverlakkharpikser mykner og smører ut hvis møllen blir varm.
Beleggpartikler, ikke paneler
Det samme ordet dukker opp et stadium tidligere i kjeden. Tørr partikkelbelegg - ofte kalt pulvermodifikasjon - pakker hver partikkel inn i et tynt lag med additiv, pigment eller funksjonelt materiale uten å løse opp noe.
I pulverlakkproduksjon brukes dette til å binde metalliske pigmenter slik at de ikke lenger skiller seg fra basispulveret under tribo-lading, og til å tørrbelegge vertspartikler med silika eller aluminiumoksyd i nanoskala for å forbedre flytbarheten og ladningsstabiliteten. Utover belegg forbedrer den samme teknikken spredningen av fyllstoffer i sement, kjemikalier og batterimaterialer.
Rotorbaserte enheter gjør jobben med høy skjærkraft og kort oppholdstid, som holder temperaturen under kontroll. Vår pulverlakkerings- og modifikasjonsmaskin er bygget for akkurat denne oppgaven, og kombinerer tørking, desintegrering og overflatemodifisering i en enkelt omgang.
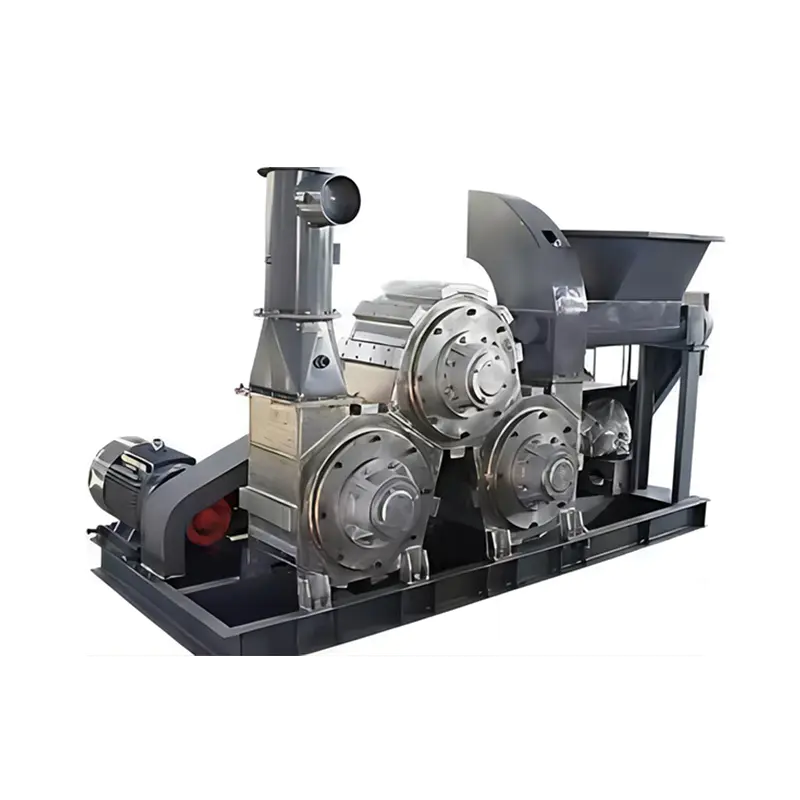 Maskin for pulverlakkering og modifikasjon Kombinerer tørking, desintegrering og overflatemodifisering i én omgang for mineralpulver, med presis modifiseringsdosering og friksjonsgenerert varme. Se produkt →
Støvkontroll, gjenvinning og linjehygiene
Pulverlakkering er en støvgenererende virksomhet i begge ender av kjeden. I standen må overspray fanges opp og enten gjenvinnes eller kastes; i slipe- og klassifiseringsanlegget skal fine fraksjoner samles opp før de når filteret eller arbeidsplassen.
To regler holder en linje ren og kompatibel:
- Skille gjenvinning fra avfall. En syklon returnerer brukbart grovt pulver til beholderen, mens en patron eller posefilter håndterer den fine fraksjonen som ellers ville ødelegge gjenvinningen.
- Dimensjoner oppsamleren etter støvet, ikke luftstrømmen. Fine pulverlakker er lette og klebrige, så pulsrene poseoppsamlere med generøs tøyflate holder et stabilt trykkfall langt lenger enn understørrelsesenheter.
Siden 2002 har teamet vårt bygget slipe-, klassifiserings-, tørke- og støvfjerningsutstyr for sement-, kjemisk-, kraft- og stålindustrien, støttet av ISO 9001, ISO 14001 og OHSAS 18001-sertifisering. Pulseposesamlere som LMC/CDMC-serien og kullmøllespesifikke luftboksenheter er standardverktøy i det verktøysettet.
Viktige takeaways
- Et pulverbelegg er en 100 % solid, løsemiddelfri overflate som påføres elektrostatisk og herdes i en ovn til en hard film.
- Filmtykkelsen lander vanligvis mellom 50 og 100 µm, og en veldrevet bås gjenvinner 95 % eller mer av oversprayen.
- Ytelsen bestemmes lenge før sprøytepistolen - av partikkelstørrelsesfordeling, sliping og klassifisering.
- Tørr partikkelbelegg og modifikasjon utvider den samme ideen til selve partikkeloverflaten.
Hvis du spesifiserer en slipe-, klassifiserings-, tørke- eller støvfjerningslinje for pulverproduksjon, kan ingeniørene våre gjennomgå materialet og målfordelingen av partikkelstørrelse. Send oss detaljene og vi kommer tilbake med en brukbar konfigurasjon.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588