

Reduksjon av partikkelstørrelse i legemidler er ikke bare å «gjøre pulveret finere». Det er en enhetsoperasjon - findelt - hvis utgang, partikkelstørrelsesfordelingen (PSD), setter oppløsningshastighet, blandingsuniformitet, pulverstrøm og, for mange molekyler, oral biotilgjengelighet. Det praktiske svaret for de fleste formulerings- og prosessteam er enkelt: definer mål-PSDen fra biofarmasøytiske og produksjonskrav først, velg deretter sønderdelingsmekanismen og klassifiseringspunktet som kan levere den PSD-en gjentatte ganger. En jetmølle med væskeenergi kan nå en d50 nær 1 til 5 mikron, en hammermølle lander vanligvis mellom 50 og 200 mikron, og begge kan være det riktige svaret for forskjellige produkter. Å velge mekanismen etter vane i stedet for materiell atferd er der de fleste oppskaleringsproblemene begynner.
Hvilken partikkelstørrelsesreduksjon faktisk endres i et legemiddelprodukt
Spesifikt overflateareal er omvendt proporsjonalt med partikkeldiameter. Trimming av en gjennomsnittlig partikkelstørrelse fra 200 mikron til 20 mikron multipliserer overflaten som er tilgjengelig for oppløsning med omtrent ti; gå ned til 2 mikron multipliserer det med omtrent hundre. Nesten alle nedstrømseffekter av sønderdeling følger av det eneste geometriske faktum.
Noyes-Whitney-forholdet gjør konsekvensen eksplisitt: oppløsningshastigheten er proporsjonal med overflatearealet utsatt for oppløsningsmediet, multiplisert med konsentrasjonsgradienten over grenselaget. For et BCS klasse II- eller klasse IV-molekyl er det ofte forskjellen mellom et absorpsjonsbegrenset produkt og et kommersielt levedyktig. Å flytte en d50 fra 100 mikron til 5 mikron kan gjøre en langsom, ufullstendig oppløsningsprofil til en profil som i det vesentlige er fullført innen 30 minutter.
Partikkelstørrelse driver også flere andre kritiske kvalitetsattributter:
- Ensartethet i innhold og blanding - halvering av partikkeldiameteren dobler omtrent antallet partikler i en enhetsdose, noe som begrenser det relative standardavviket til en lavdoseblanding.
- Flyteevne - finere pulver er mer sammenhengende, så hvilevinkel og Carr-komprimeringsindeks forringes begge; granulering eller en grovere bærer hjelpestoff er vanligvis nødvendig.
- Komprimering - publiserte direkte kompresjonsstudier viser tablettens porøsitet og strekkstyrke øker når partikkelstørrelsen reduseres, noe som forskyver det brukbare kompresjonskraftvinduet.
- Fysisk og kjemisk stabilitet - mikronisering skaper amorfe områder og friske, høyenergioverflater som kan omkrystallisere, hydrat eller agglomerere under lagring.
Findelingsmekanismer og hvor hver enkelt passer
Mekanismene er forskjellige i spenningen de påfører, og spenningen bestemmer både den oppnåelige finheten og skaden på krystallgitteret. Tabellen nedenfor oppsummerer hva hver mekanisme leverer i en farmasøytisk setting.
| Mekanisme | Typisk utstyr | Praktisk størrelsesområde | Beste passform | Hovedrisiko |
|---|---|---|---|---|
| Virkning | Hammermølle, pinneskivemølle, jetmølle | 1 til 200 mikron | Sprø krystallinske APIer og hjelpestoffer | Varme, finstoff, skjerm- og rotorslitasje |
| Slitasje | Vibrasjonsmølle, omrørt mediamølle | 1 til 50 mikron tørr | Harde, slitebestandige materialer | Medier og forurensning |
| Skjær og kompresjon | Valsepresse, kulemølle | 10 til 100 mikron | Grov formaling, høy tonnasje | Bred PSD, lav energieffektivitet |
| Kutting | Knivmølle | 100 til 1000 mikron | Fibrøse eller elastiske hjelpestoffer | Dårlig passform for sprø medikamentkrystaller |
| Flytende energi | Strålemølle med fluidisert sjikt, spiralstrålemølle | 1 til 10 mikron | Varmefølsomme APIer, smal PSD | Høyt gassforbruk og kostnad |
| Våt media fresing | Perlemølle, våtkulemølle | 0,05 til 5 mikron | Nanosuspensjoner, dårlig løselige forbindelser | Mediaslitasje, nedstrøms tørking |
Freseutstyr brukt i farmasøytisk skala
Utstyrsvalg følger av mekanismen. I praksis dekker tre familier det meste av partikkelstørrelsesreduksjonsarbeid på aktive farmasøytiske ingredienser og hjelpestoffer.
Fluid Energy (Jet) Fresing
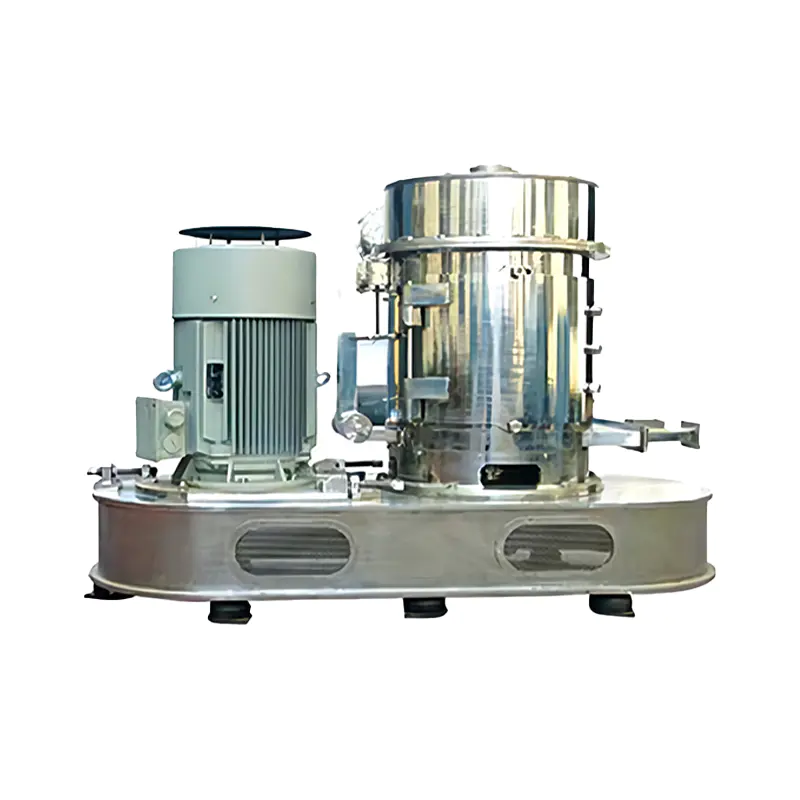
Jetmøller maler ved partikkel-på-partikkel-kollisjon inne i en gasstrøm med høy hastighet, uten mekaniske medier og uten sikter. Fordi slipeenergien kommer fra gassekspansjon, er prosessen i stor grad selvkjølende, noe som passer varmefølsomme APIer. Jetmøller med fluidisert sjikt kombinerer sliping og intern klassifisering i en enkelt kropp, og gir d50-verdier rundt 1 til 5 mikron med en kontrollert toppstørrelse, mens spiraljetmøller er enklere og billigere, men tillater en bredere spredning. Gassforbruk er både den viktigste driftskostnaden og den viktigste oppskaleringsvariabelen.
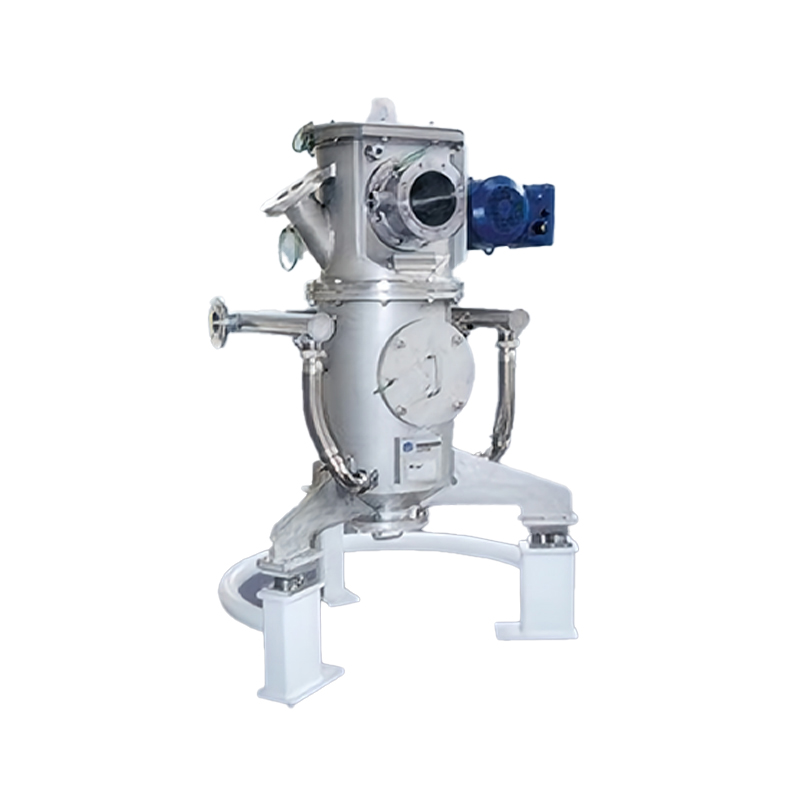 Fluidized Bed Jet Mill for tørr ultrafin sliping Tilbyr mediefri, lavtemperatursliping med justerbar D50 fra 1 til 45 μm, egnet for varmefølsomme, høyrente og harde materialer. Se produkt →
Mekanisk slag- og slitasjemøller
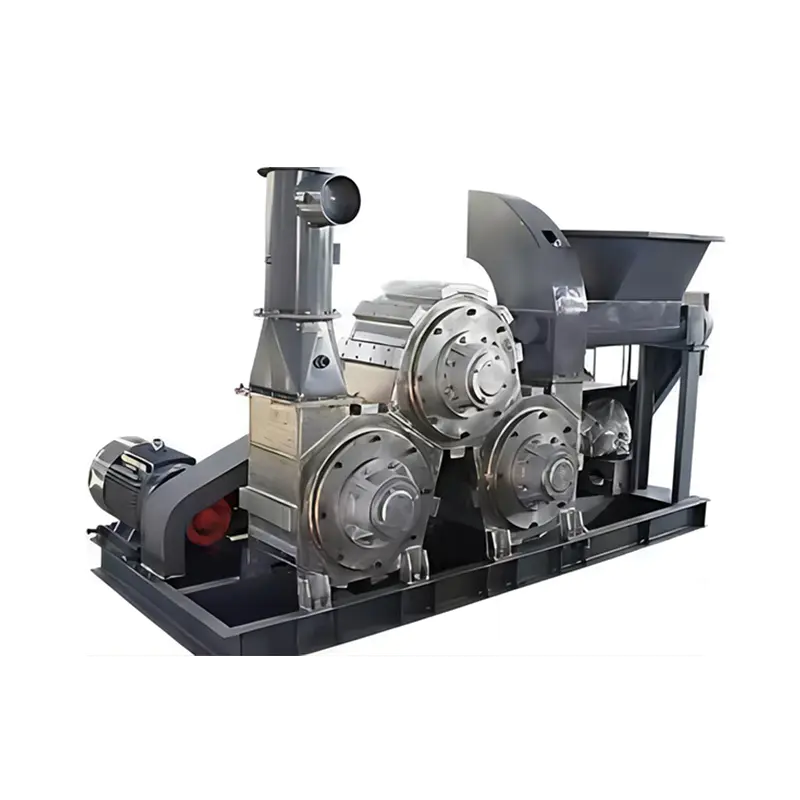
Hammermøller og pinneskivemøller er arbeidshestene for grov-til-middels reduksjon, typisk 50 til 200 mikron, og deres sikter setter toppstørrelsen mekanisk. Vibrerende møller og møller med rørde medier bruker slitasje for å nå finere størrelser med en smalere fordeling. Vår artikkel om vibrerende mølle arbeidsprinsipp forklarer hvordan kammergeometri, medieladning og amplitude interagerer for å bestemme både finhet og gjennomstrømning.
Våt- og mediafresing
Når målet faller under noen få mikron, blir våt perlefresing attraktiv: den flytende bæreren undertrykker støv, statisk elektrisitet og re-agglomerering, og perlemøller når rutinemessig 0,1 til 1 mikron. Avveiningene er et nedstrøms tørketrinn og mediaslitasje, som må kvantifiseres mot grenseverdier for elementære urenheter før ruten fastsettes.
Klassifisering er det som fikser PSD
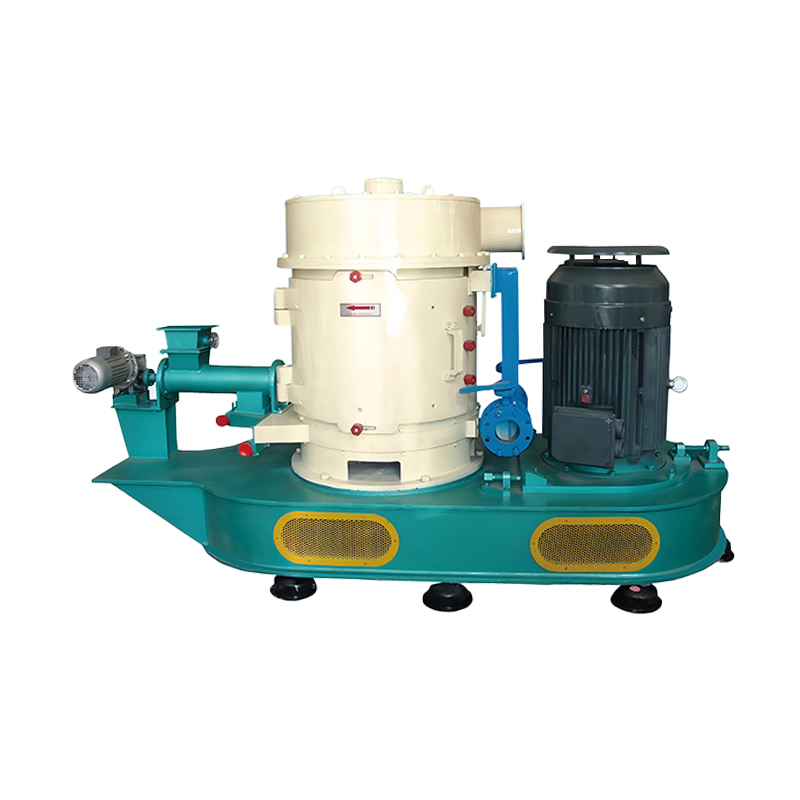
En mølle bryter bare partikler; en klassifiserer bestemmer hvilke som forlater. I et lukket kretssystem er møllen og luftklassifisereren dimensjonert sammen: grovt materiale kasseres og returneres til malesonen, mens finstoff rapporterer til produktfilteret. Kuttepunktet, vanligvis uttrykt som en d50 eller en d97, settes av rotorhastighet, luftstrøm og indre geometri.
 Luftklassifisering for pulverseparasjon i tørr mikronstørrelse Gir variabel frekvens rotorkontroll og D50 1–45 μm klassifisering, tilpasser lukkede kretssystemer med kule-, vibrerende eller Raymond-freser. Se produkt →
To tall må angis, ikke ett. Toppstørrelsen kontrollerer oppløsningshalen og munnfølelsen til den endelige doseringsformen; finstofffraksjonen kontrollerer flyt, støvhet og innholdsenhet. Et skarpt kutt - et smalt forhold mellom d90 og d10 - er det som skiller en stabil mikroniseringslinje fra en som trenger konstant etterarbeid.
Prosessvariabler og vanlige fallgruver
De fleste PSD-feil spores tilbake til en kort liste over variabler. Kontroller dem og prosessen blir reproduserbar batch etter batch.
- Matehastighet og oppholdstid: overmating av en jetmølle forskyver PSD grov og, på noen APIer, øker amorft innhold.
- Fôrpartikkelstørrelse: møller yter best innenfor et definert fôringsvindu, så et variabelt formalingstrinn produserer en variabel endelig PSD.
- Temperatur og fuktighet: varmeoppbygging kan smelte, dehydrere eller omkrystallisere API, mens fuktig luft agglomererer hygroskopiske pulvere.
- Statisk ladning: mikronisert pulver kan bære høy ladning, forårsake veggadhesjon, filterblinding og utbyttestap som vanligvis når 5 til 15 prosent av en batch.
- Forurensning: media, foring og skjermslitasje introduserer metaller som må holde seg innenfor grensene for elementære urenheter.
- Målemetode: laserdiffraksjon, siktanalyse og mikroskopi returnerer forskjellige tall, så spesifikasjonen må navngi metoden og spredningsforholdene.
Hvordan spesifisere et partikkelstørrelsesreduksjonssystem
En spesifikasjon bygget i denne rekkefølgen unngår kostbart omarbeid senere i utviklingen:
- Definer mål-PSD fra oppløsningsmetoden og biotilgjengelighetsvurderingen, ikke fra et referanseprodukt.
- Karakteriser API: sprøhet, smeltepunkt, amorf tendens, hygroskopisitet og abrasiv indeks.
- Velg mekanismen, deretter utstyrsklassen - tørrstråle, tørr mekanisk eller våt media.
- Dimensjoner klassifisereren for den øverste størrelsen som kreves, og bekreft at finstofffraksjonen er akseptabel for nedstrømsbehandling.
- Kjør en design-of-eksperimentblokk på matehastighet, slipetrykk eller rotorhastighet og klassifiseringshastighet.
- Kvalifiser PSD-metoden og lås prøvetakingsprotokollen før den første ingeniørgruppen.
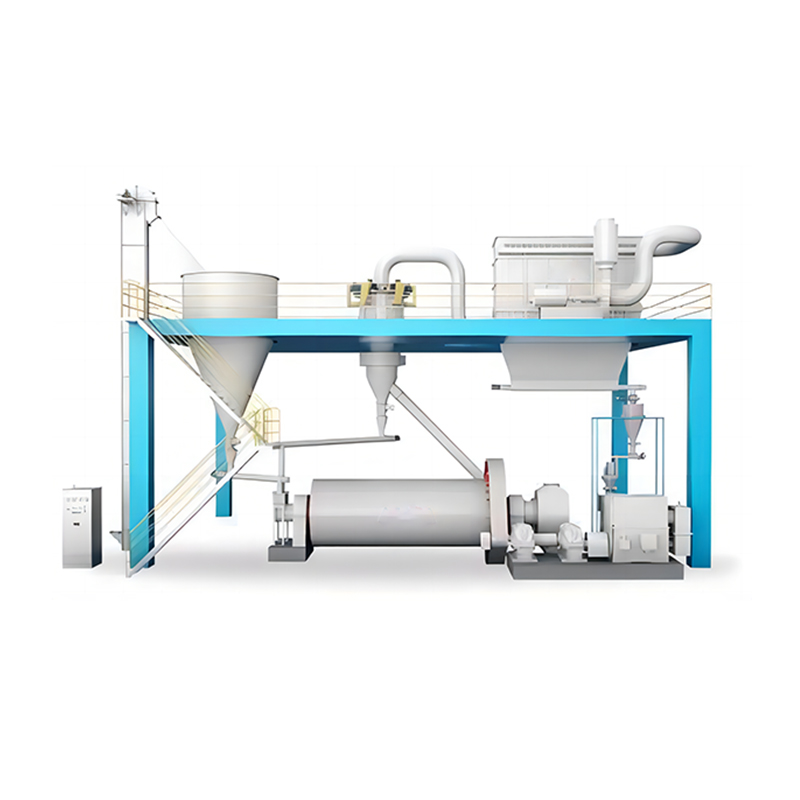 Kulemølle og klassifiseringsproduksjonslinje for ultrafine pulver Støtter 11–50 t/t tilpassbar lukket kretssliping med programmerbar kontroll, flere klassifiserere og materialer som kalsiumkarbonat, slagg, barytt og kaolin. Se produkt →
Der et produkt krever høyvolumsliping i lukket krets i stedet for enkelt-pass jet-fresing, holder en tilpasset mølle- og klassifiseringskonfigurasjon den sirkulerende belastningen stabil og holder målkurven repeterbar i produksjonsskala.
Hvor erfaring med pulverbehandling lønner seg
Jiangsu JND Environmental & Energy Technology Co., Ltd. har bygget pulver-prosesserings- og miljøutstyr fra sin base i Yancheng, Jiangsu siden 2002. Vårt sortiment dekker knusing, sliping, luftklassifisering, ultrafint pulverpreparering, tørking, støvfjerning og røykgassbehandling - samme enhetsoperasjoner som sitter bak farmasøytisk partikkelstørrelsesreduksjon i farmasøytiske ingeniører. Utviklingsarbeid støttes av et provinsielt teknologiforskningssenter, langsiktig samarbeid med universiteter inkludert Southeast University og Tongji University, og ISO 9001, ISO 14001 og OHSAS 18001 sertifiserte styringssystemer.
Hvis du spesifiserer en frese- og klassifiseringslinje, eller feilsøker en PSD som ikke holder, kan ingeniørene våre gjennomgå materialdataene dine og målkurven med deg - send oss dine materialdata og mål-PSD og vi kommer tilbake med en praktisk konfigurasjon.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588