

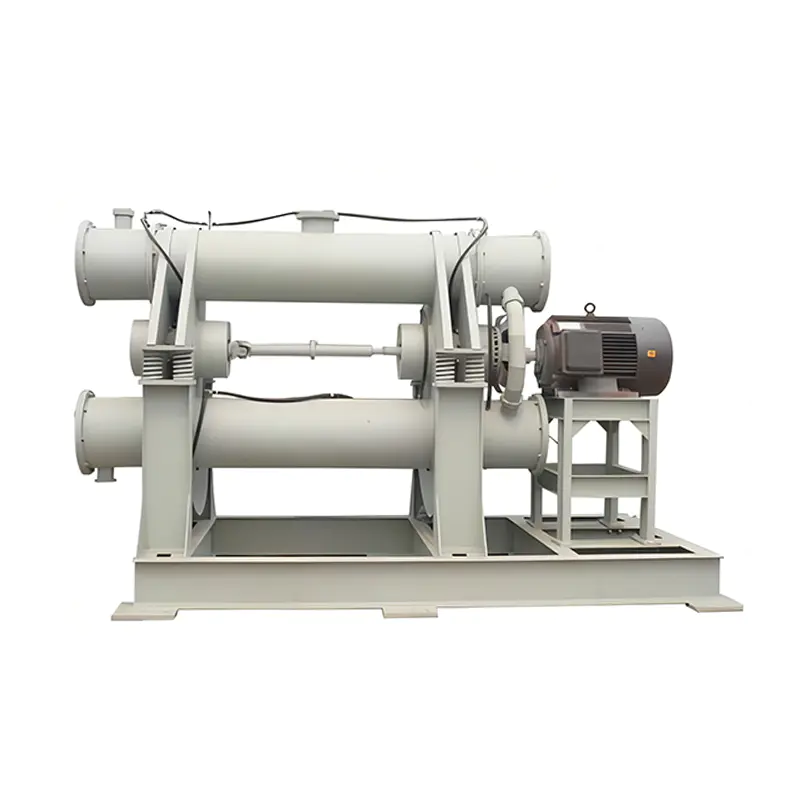
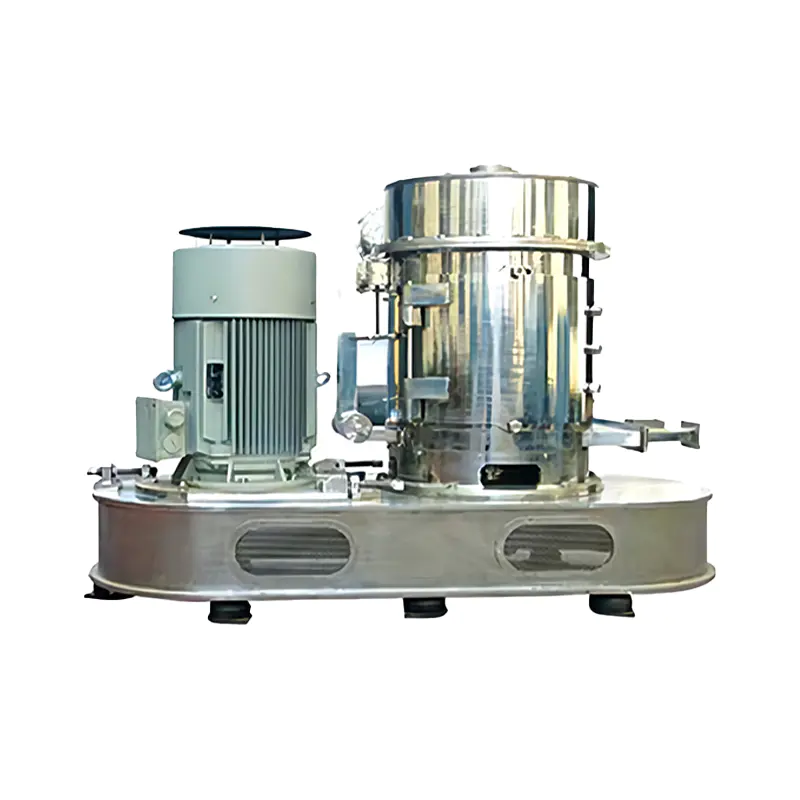
En vibrerende mølle er en slipemaskin som bruker rask mekanisk vibrasjon i stedet for langsom trommelrotasjon for å bryte ned og finmale bulkmaterialer. Vibrasjonskammeret svinger vanligvis med 1000 til 3000 sykluser per minutt , som tvinger slipemediene inne i røret, slik som stålstenger, stålkuler eller keramiske sylindere, til å støte og gni mot matematerialet tusenvis av ganger i minuttet. Denne handlingen gir svært fine, smale partikkelstørrelsesfordelinger i en mye kortere prosesseringssyklus enn en konvensjonell tumblingkulemølle, og det er grunnen til at vibrasjonsmøller er bredt valgt for ultrafin sliping, mekanisk aktivering og tørr- eller våtspredningsoppgaver på tvers av gruvedrift, keramikk, kjemisk og metallurgisk industri.
Hovedkomponenter i en Vibrerende Mill
Hver vibrerende mølle, uavhengig av størrelse eller produsent, er bygget rundt fem kjernedeler som jobber sammen for å generere og overføre vibrasjonsenergi inn i slipekammeret.
- Sliperør eller sylinder , vanligvis U-formet eller rørformet, foret med slitesterk gummi, manganstål eller keramiske plater avhengig av materialet som behandles
- Vibrasjonsgenerator , en ubalansert akselenhet drevet av en elektrisk motor som konverterer roterende bevegelse til en kontrollert sirkulær eller elliptisk vibrasjon
- Slipemedier , inkludert stålstenger, stålkuler eller keramiske sylinder som fyller omtrent 70 til 85 prosent av rørvolumet
- Fjærstøttesystem , som isolerer vibrasjoner fra basisrammen og beskytter det omkringliggende fundamentet og strukturen
- Drivmotor og kobling , vanligvis en standard trefasemotor koblet gjennom en fleksibel kobling for å redusere støtbelastning på akselen
Arbeidsprinsipp og slipemekanisme
Malerøret til en vibrerende mølle er montert på fjærer og koblet til en eksentrisk aksel. Når motoren roterer akselen, skaper den ubalanserte massen en roterende sentrifugalkraft som skyver hele røret inn i en liten, rask, sirkulær vibrasjonsbane i stedet for en full rotasjon. Fordi selve røret knapt beveger seg i absolutte termer, opplever slipemediet inni en mye høyere relativ akselerasjon, ofte tre til ti ganger tyngdeakselerasjonen , sammenlignet med media inne i en roterende kulemølle som hovedsakelig styres av tyngdekraft og trommelhastighet.
Tre slipehandlinger skjer samtidig
Inne i røret utsettes media og materialet for støt, slitasje og skjæring på samme tid, som er hovedårsaken til at vibrerende møller når fine partikkelstørrelser så raskt.
- Slagsliping, der mediapartikler kolliderer direkte med matemateriale og bryter større partikler i mindre fragmenter
- Slitasjesliping, der lag med media gni mot hverandre og mot materialet, og sliter ned partikkeloverflater gradvis
- Skjærsliping, produsert av glidebevegelsen mellom tilstøtende lag med slipemedier som beveger seg med litt forskjellige hastigheter
Vanlige typer Vibrerende Mills
Vibrasjonsmøller er generelt gruppert etter rørform og slipemedier, og hver konfigurasjon passer til en annen kombinasjon av matestørrelse, målfinhet og materialhardhet.
| Type | Slipemedier | Typisk utgangsfinhet | Vanlig bruk |
|---|---|---|---|
| Rørtype vibrerende mølle | Stålstenger eller sylindre | Ned til 10 mikron | Mineralpulver, kvarts, feltspat |
| U-formet vibrerende mølle | Stålkuler | 5 til 45 mikron | Metallpulver, keramisk råmateriale |
| Våt vibrerende mølle | Keramiske perler | Sub mikron rekkevidde | Pigment, belegg, spredning av batterislurry |
| To-rørs vibrasjonsmølle | Stålstenger | 15 til 60 mikron | Mineralbehandlingslinjer med stor kapasitet |
Vibrerende mølle sammenlignet med kulemølle og stangfres
Kunder som vurderer finslipeutstyr sammenligner ofte en vibrerende mølle med en tradisjonell kulemølle eller stavmølle. Hovedforskjellene kommer ned til slipeintensitet, energieffektivitet og partikkelfinhet.
Slipeintensitet og hastighet
En vibrerende mølle bruker slipekraft med mye høyere frekvens enn en roterende trommel, slik at den kan nå samme finhetsmål på en brøkdel av oppholdstiden. En batch som trenger flere timer i en konvensjonell kulemølle kan ofte behandles på 20 til 60 minutter inne i en vibrerende mølle når du maler det samme mineralet til en sammenlignbar mikronstørrelse, i henhold til data for utstyrets ytelse som vanligvis publiseres av kinesiske produsenter av slipeutstyr.
Energiforbruk per produksjonsenhet
Fordi mediet oppnår høyere akselerasjon med mindre roterende masse å overvinne, bruker vibrerende møller generelt mindre spesifikk energi per tonn produkt for ultrafine slipeoppgaver, selv om magnetiseringsmotoren fortsatt trekker kontinuerlig kraft under drift og totale energibesparelser avhenger sterkt av matehardhet og målfinhet.
Fotavtrykk og installasjon
Vibrasjonsmøller er vanligvis mer kompakte enn kulemøller med sammenlignbar effekt, siden de ikke trenger et stort roterende trommelskall, men de krever et riktig utformet fjærfundament for å absorbere vibrasjoner og forhindre at det overføres til verkstedgulvet.
Industrielle anvendelser av Vibrerende Mills
Vibrasjonsmøller brukes overalt hvor en prosess trenger fine eller ultrafine partikler med en smal størrelsesfordeling, og den spesifikke applikasjonen bestemmer vanligvis rørforingsmaterialet, slipemedietypen og om prosessen går tørr eller våt.
- Ikke-metallisk mineralbehandling , inkludert kvartssand, kaolin, talkum, kalsiumkarbonat, feltspat og grafittpulverproduksjon
- Forberedelse av metall og legeringspulver , for eksempel flakete aluminiumspulver, kobberpulver og jernpulver brukt i belegg og pulvermetallurgi
- Sliping av keramiske og ildfaste råvarer , hvor jevn partikkelstørrelse direkte påvirker sintringskvaliteten
- Kjemisk og pigmentdispersjon , blande faste pigmenter inn i flytende bærere for maling, blekk og belegg
- Behandling av batterimateriale , finsliping av elektrodematerialer som grafitt og litiumforbindelsesforløpere
- Mekanisk aktiveringsforskning , hvor vibrasjonsenergi endrer partikkeloverflatestrukturen for å forbedre reaktiviteten i senere kjemiske trinn
Fordeler med å bruke en vibrerende mølle
| Fordel | Praktisk fordel |
|---|---|
| Høyfrekvent vibrasjon | Kortere slipesyklus og raskere reduksjon av partikkelstørrelse |
| Kompakt struktur | Mindre verkstedfotavtrykk enn tumbling møller med tilsvarende produksjon |
| Smal partikkelfordeling | Mer konsistent produktkvalitet med færre overdimensjonerte partikler |
| Fleksibel våt eller tørr drift | Kan tilpasses ulike nedstrøms prosesskrav |
| Lavt medieforbruk | Reduserte erstatningskostnader for slipestenger, kuler eller perler over tid |
Viktige tekniske parametere når du velger en vibrerende mølle
Valg av riktig vibrerende møllemodell avhenger av mer enn rørvolum alene. Kjøpere bør vurdere følgende parametere sammen med sin leverandør før de legger inn en bestilling.
Fôr og produktspesifikasjon
Bekreft den maksimale matepartikkelstørrelsen møllen kan akseptere, målutgangsfinheten i mikron, og om prosessen må kjøres kontinuerlig eller i batcher, siden disse tre faktorene bestemmer rørlengde, mediebelastningsforhold og magnetiseringskraft.
Vibrasjonsfrekvens og amplitude
Vibrasjonsamplitude er vanligvis justerbar innenfor et område på 2 til 8 millimeter ved å endre motvektskonfigurasjonen på magnetiseringsakselen, og en høyere amplitude øker generelt slipeintensiteten, men øker også slitasjen på rørforingen og media.
Materiale av rørforing
Manganstålforinger passer til slipende mineraler, gummiforing reduserer metallforurensning for kjemiske eller pigmentapplikasjoner, og keramiske foringer er foretrukket når selv spor av jernforurensning vil påvirke produktets renhet.
Vedlikeholdstips for pålitelig langtidsdrift
Vibrerende møller opererer under kontinuerlig syklisk stress, så en konsekvent vedlikeholdsrutine forlenger levetiden og holder partikkelfinheten stabil batch etter batch.
- Inspiser fjærstøttene regelmessig for tretthetssprekker, siden slitte fjærer lar overflødig vibrasjon overføres til fundamentet
- Sjekk lagertemperatur og smøring på magnetiseringsakselen, fordi overoppheting ofte er det tidligste tegnet på lagerslitasje
- Overvåk tykkelsen på rørforingen med jevne mellomrom og skift ut slitte seksjoner før de perforeres, spesielt i mineralapplikasjoner med høy slitasje
- Fyll på slipemedier etter en definert tidsplan, siden underdimensjonert medialadning reduserer slipeeffektiviteten og øker spesifikk energibruk
- Verifiser motorinnretting og koblingstilstand, siden feiljustering akselererer aksel- og lagerslitasje langt raskere enn normale driftsbelastninger
Vanlige problemer og praktisk feilsøking
| Problem | Sannsynlig årsak | Foreslått handling |
|---|---|---|
| Produktfinheten når ikke målet | Utilstrekkelig medieladning eller slitte medier | Fyll på eller bytt ut slipemedier for å få riktig lasteforhold |
| Unormal vibrasjon eller støy | Løs exciter motvekt eller lagerslitasje | Stopp møllen og inspiser exciter-festene og lagrene |
| Redusert gjennomstrømning over tid | Foringsslitasje endrer indre rørgeometri | Mål fôrtykkelse og planlegg utskifting |
| Motor overbelastning utløses | For høy matehastighet eller overlading av media | Juster matehastigheten og bekreft medievekten mot designspesifikasjonene |
Nylig utvikling innen vibrerende mølleteknologi
I løpet av de siste årene har produsenter fokusert utviklingsinnsats på tre praktiske områder i stedet for på dramatiske redesign av kjernevibrasjonsprinsippet.
Driftskontroll med variabel frekvens
Mange nåværende modeller parer nå magnetiseringsmotoren med en frekvensomformer, som lar operatører finjustere vibrasjonsfrekvensen for forskjellige matematerialer uten å endre mekaniske motvekter, noe som forkorter overgangstiden mellom produktpartier.
Oppgraderinger av slitesterk fôr
Nyere keramiske kompositt- og høykromlegeringsforinger forlenger serviceintervallene mellom utskifting av fôr, noe som reduserer de totale eierkostnadene for kontinuerlige operasjoner med høy slitasje som kvarts- og feltspatsliping.
Integrasjon med automatisert partikkelstørrelsesovervåking
Noen produksjonslinjer kobler nå online laserpartikkelstørrelsesanalysatorer direkte til møllekontrollsystemet, slik at prosessen kan justere oppholdstiden automatisk i stedet for kun å stole på faste batch-tidtakere.
Ofte stilte spørsmål om vibrerende møller
Hvilken partikkelstørrelse kan en vibrerende mølle oppnå
Avhengig av modell, medietype og matehardhet, kan en vibrerende mølle typisk male materiale ned til et område på 5 til 45 mikron, og spesialiserte våtvibrerende møller med keramiske perlemedier kan nå inn i området under mikron for pigment- og beleggdispersjon.
Er en vibrerende mølle egnet for våtsliping
Ja. Våtvibrerende møller brukes ofte til pigment-, belegg- og batterislurry-behandling, hvor flytende bærer og faste partikler males sammen, og rørdesignen justeres med forseglede lagre og korrosjonsbestandige foringer for våt bruk.
Hvordan påvirker valg av slipemedier ytelsen
Stålstenger gir sterk slagkraft tilpasset hardere mineraler, stålkuler gir en mer balansert slag- og slitasjevirkning for materiale med middels hardhet, og keramiske perler reduserer metallforurensning samtidig som de muliggjør veldig finsliping for sensitive kjemiske produkter.
Hvor ofte bør slipemedier skiftes
Utskiftingsintervaller varierer med fôrslipeevne og driftstimer, så de fleste operatører sporer medievektstap under planlagt vedlikehold og fyller på eller bytter ut medier når ladningen faller under forholdet anbefalt av utstyrsprodusenten.
Hva er forskjellen mellom en vibrerende mølle og en vibrerende sikt
En vibrerende mølle bruker vibrasjonsenergi sammen med slipemedier for å redusere partikkelstørrelsen, mens en vibrerende sikt bruker vibrasjon kun for å skille partikler etter størrelse gjennom maskeåpninger og ikke utfører noen slipehandling.
Kan en vibrerende mølle kjøre kontinuerlig i en produksjonslinje
Ja, mange industrielle vibrasjonsmøller er konstruert for kontinuerlig mate- og utslippsdrift og er integrert direkte i mineralbehandling eller kjemiske produksjonslinjer, mens mindre enheter ofte drives i batch-modus for testing i laboratorie- eller pilotskala.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588