

Pulverlakkering er en tørr etterbehandlingsprosess der elektrisk ladede partikler av harpiks og pigment sprayes på en jordet del og deretter bakes til disse partiklene smelter, flyter og herder til en hard, kontinuerlig film. Det er det korte svaret på spørsmålet "hva er pulverlakkering?" Det er ingen løsemiddel, ingen flytende bærer og ingen avluftingstid. Belegget kommer som et fast pulver og etterlater ovnen som en seig plasthud som ofte er flere ganger tykkere enn et enkelt strøk med våt maling.
Hvis du noen gang har kjørt en finger langs en sykkelramme, et arkivskap eller aluminiumsrammen til et vindu og følt en jevn, lett voksaktig overflate, har du allerede rørt pulverlakkering. Det er en av de mest brukte industrielle finishene i verden, og beskytter alt fra elektriske kabinetter til landbruksmaskiner.
Hva er pulverlakkering, i enkle vilkår
Kjemisk sett er et beleggspulver en finmalt blanding av fire grupper av ingredienser: et harpiksbindemiddel, pigmenter og fyllstoffer, et herdemiddel og en liten prosentandel av tilsetningsstoffer som flytmodifiserende midler, avgassingsmidler og UV-stabilisatorer. Ingenting i blandingen er flytende. Blandingen er produsert som et fast stoff, malt til en tett kontrollert partikkelstørrelse og sendt i bokser eller fluidiserte beholdere.
Påføringen er i prinsippet enkel. Metalldelen er jordet, en elektrostatisk pistol lader pulverpartiklene når de forlater dysen, og de ladede partiklene trekkes inn på den jordede overflaten, hvor de fester seg til ovnen gjør jobben sin. Et fluidisert sjikt brukes i stedet for visse små deler og tunge trådgods. Den belagte delen går deretter gjennom en ovn på ca 180 til 200 grader Celsius i 10 til 20 minutter , avhengig av kjemien og massen til delen.
To egenskaper skiller pulverlakk fra våt maling. Først dannes filmen ved smelting i stedet for ved fordampning: pulveret strømmer inn i et kontinuerlig lag og tverrbindes deretter til et herdeplastnettverk. For det andre er det i hovedsak ikke noe løsemiddel å frigjøre, så pulver er formulert som null eller nesten null VOC-materialer, og overspray som mangler delen kan samles opp og gjenbrukes.
Hva et beleggspulver faktisk inneholder
Formuleringer varierer etter bruk, men de fleste herdede pulver følger en lignende oppskrift. Tabellen nedenfor viser de typiske områdene og jobben hver komponent utfører.
| Komponent | Typisk andel | Funksjon |
|---|---|---|
| Harpiksbindemiddel | 50 til 70 prosent | Danner filmen og setter holdbarhet, fleksibilitet og utendørs ytelse |
| Pigmenter og fyllstoffer | 20 til 40 prosent | Gi farge, opasitet, hardhet og kostnadskontroll |
| Herder | 2 til 10 prosent | Reagerer med harpiksen under steking for å tverrbinde filmen |
| Tilsetningsstoffer | 1 til 5 prosent | Kontroller flyt, avgassing, glans, ladbarhet og UV-stabilitet |
Hvordan pulverlakkeringsprosessen fungerer, trinn for trinn
- Forbehandling. Delen rengjøres, avfettes og gis et konverteringsbelegg som jern eller sinkfosfat, deretter skylles og tørkes. Vedheft og korrosjonsytelse bestemmes her, ikke i ovnen.
- Søknad. Pulver sprayes med en korona- eller tribopistol, eller delen dyppes i et fluidisert lag. Målfilmtykkelsen er vanligvis 60 til 120 mikron i et enkelt strøk.
- Herding. Delen går inn i en konveksjon eller infrarød ovn og holdes til metallet når herdevinduet spesifisert av pulverleverandøren, typisk 10 til 20 minutter ved 180 til 200 grader Celsius.
- Kjøling og inspeksjon. Etter avkjøling kontrollerer operatører filmtykkelse, glans, farge og vedheft, og retter opp eventuelle tynne områder.
Typer pulverlakkering
Termohærdende pulver
Dette er bransjens arbeidshester. Harpiksen tverrbindes under herding og kan ikke smeltes på nytt, noe som gir en hard, kjemikaliebestandig film. De vanlige kjemiene er:
- Epoksy: utmerket kjemisk og korrosjonsbestandighet, men den kalker utendørs, så den brukes til innendørs deler og rørbelegg.
- Polyester: standardvalget for utendørs eksponering, med god UV- og glansretensjon.
- Hybrid epoksy-polyester: en kostnadseffektiv mellomting for innendørs dekorative deler.
- Polyuretan og akryl: spesifisert der utseende, hardhet eller spesiell kjemisk resistens er viktig.
Termoplastisk pulver
Nylon-, PVC-, polyetylen- og polypropylenpulver smelter og flyter, men tverrbinder ikke, så de bygger mye tykkere filmer, ofte 250 til 500 mikron. De er valgt for funksjonelle belegg på rør, ventiler og deler som trenger slagfasthet i stedet for en dekorativ finish.
Pulverlakkering versus flytende maling
Sammenligningen nedenfor gjenspeiler det vi ser på industrielle linjer. Pulver er ikke alltid svaret, men på metalldeler som kan ta ovnstemperaturen vinner det vanligvis på holdbarhet per kostnadsenhet.
| Faktor | Pulverlakk | Flytende maling |
|---|---|---|
| Flyktige organiske forbindelser | I hovedsak null | 250 til 450 gram per liter |
| Overføringseffektivitet | 90 til 98 prosent med reclaim | 30 til 60 prosent |
| Enkelt strøk tykkelse | 60 til 120 mikron | 20 til 40 mikron |
| Overspray | Samlet og gjenbrukt | Farlig avfall |
| Herdetid | 10 til 20 minutter | Minutter til timer |
Avveiningene er reelle. Pulver kan ikke brukes på varmefølsomme underlag som det meste av plast og tre, fargeendringer koster produksjonstid, og svært tynne, jevne filmer er vanskeligere å oppnå enn med en sprøytet væske.
Hvor pulverlakkering brukes i dag
Bransjeanalytikere har plassert det globale pulverlakkmarkedet i området 12 til 15 milliarder USD, en vekst på omtrent 4 til 6 prosent i året. Etterspørselen kommer fra et forutsigbart sett med sektorer:
- Biler og elektriske kjøretøy: hjul, fjæringsdeler, batteribrett og undervognskomponenter.
- Arkitektonisk aluminium: vindusrammer, gardinvegger og kledning, ofte spesifisert til AAMA 2604 eller 2605 ytelsesnivåer.
- Hvitevarer og møbler: vaskemaskinhus, kjøleskap, kontorpulter og hyller.
- Landbruks- og anleggsutstyr: chassis, rammer og redskaper som møter slitasje og vær.
- Elektro og telekom: skap, skap og samleskinneisolasjon.
- Jobbbutikker og sportsutstyr: sykkelrammer, treningsmaskiner og metallleker.
Bak finishen: Hvordan beleggspulver blir slipt og klassifisert
Pulveret i våpenboksen startet ikke som pulver. Harpiks, pigment, fyllstoff og tilsetningsstoffer tørrblandes og føres deretter inn i en dobbeltskrueekstruder hvor de smeltes og dispergeres ved 90 til 110 grader Celsius. Det varme materialet presses til tynne flak, avkjøles til et sprøtt ark og brytes til flis. Alt etter det punktet er et størrelsesreduksjonsproblem, og det er her kvaliteten på det endelige belegget i stor grad bestemmes.
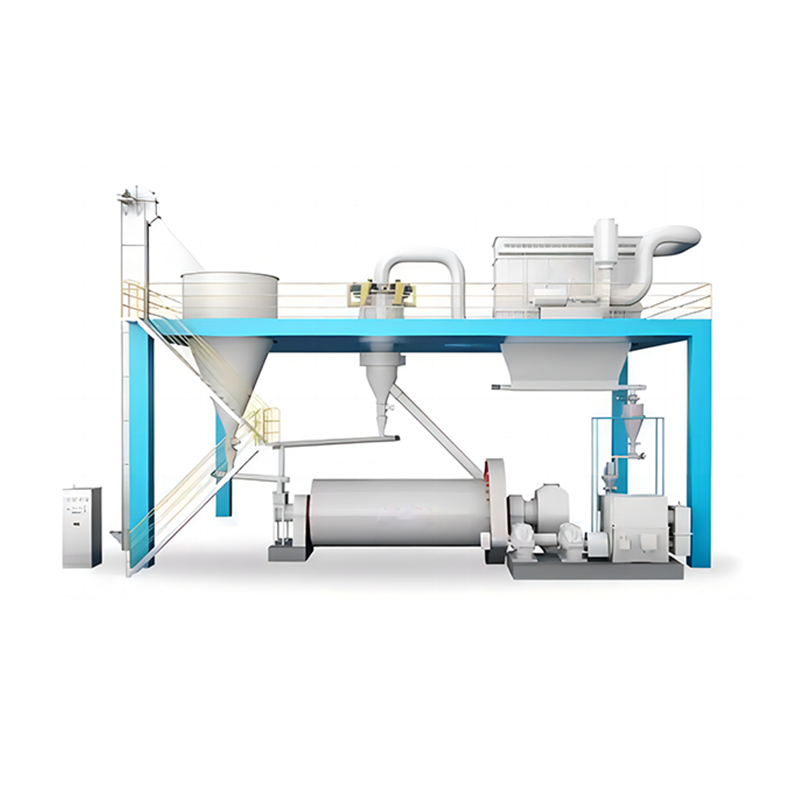
Finsliping er kjernen i prosessen. Hammermøller håndterer det grove stadiet, mens luftklassifiseringsmøller og jetmøller produserer den ferdige partikkelstørrelsesfordelingen. Fordi harpiksen mykner ved 50 til 60 grader Celsius, må møllen fjerne varme like raskt som den skaper den, og det er grunnen til at luftstrøm og kjøledesign betyr like mye som rotorhastighet.
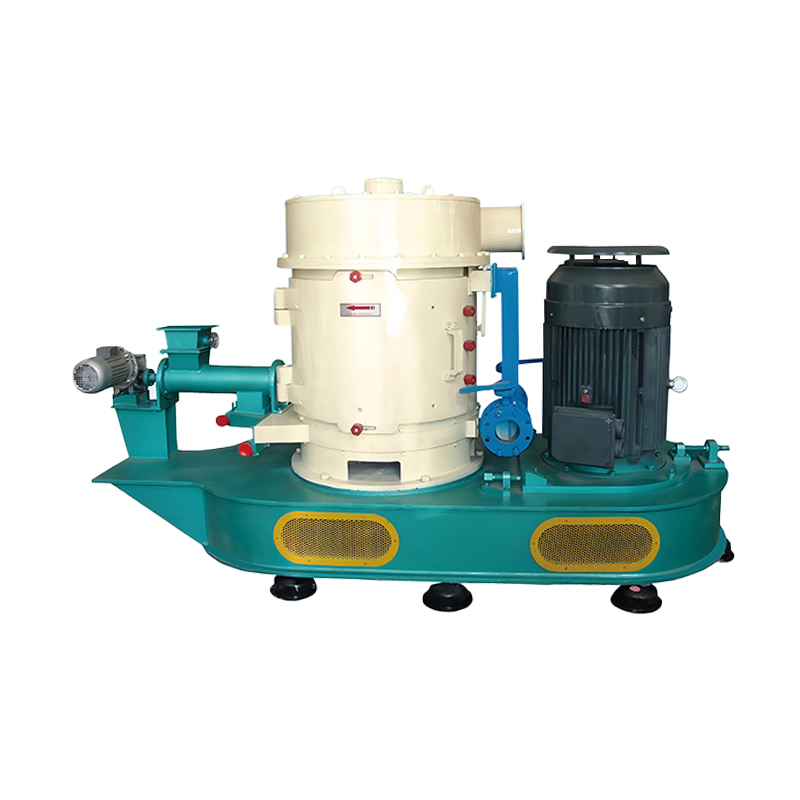
 Luftklassifisering Mill Produktpartikkelstørrelse: D50 justerbar mellom 1,5 og 45 μm. Se produkt →
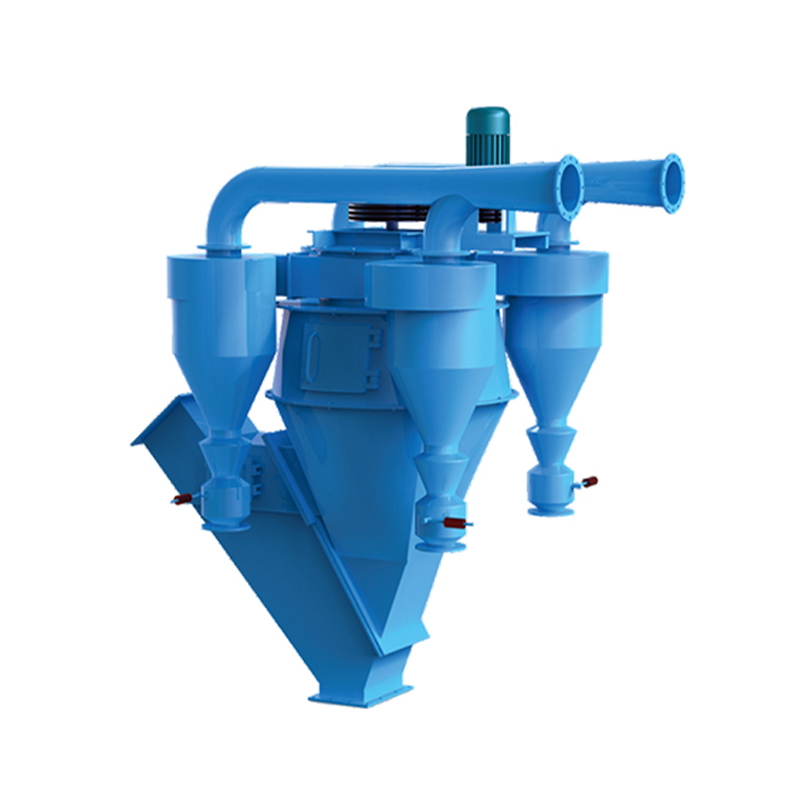
Klassifisering er den andre halvdelen av jobben. Et pulverbelegg har typisk en gjennomsnittlig partikkelstørrelse på 30 til 45 mikron, med fine partikler under 10 mikron holdt på et minimum og den grove halen over 100 mikron nesten eliminert. Finstoffer forårsaker dårlig fluidisering og støvete påføring, mens grove partikler gir appelsinskall og ujevne filmer. Å holde et stramt kuttepunkt er det som skiller et pulver som sprayer jevnt med høy overføringseffektivitet fra et som skaper avslag og omarbeid. Hvis du vil se hvordan det skjærepunktet holdes i praksis, kan du se vårt notat om hvordan en dynamisk pulverklassifiserer fungerer går gjennom mekanismen.
 Luftklassifiserer Produktpartikkelstørrelse: D50 varierer fra 1 til 45 μm. Klassifiseringseffektivitet: 60 % til 90 %. Produksjonskapasitet: 1 til 60 t/t. Se produkt →
Noen formuleringer trenger ett trinn til. Metalliske pigmenter, voks og ladningskontrolltilsetningsstoffer er bundet til basispartiklene slik at de ikke kan skilles under transport eller sprøyting, og modifikasjonsmaskiner finnes spesielt for denne oppgaven.
 Pulverlakk and modification machine Modifikatorer og materialer måles nøyaktig og jevnt tilsatt i henhold til blandingsforholdet, noe som sikrer øyeblikkelig nøyaktighet av blandingsforholdet. Dette gir mulighet for en hi... Se produkt →
Dette er bakken vi jobber på hver dag. Jiangsu JND har bygget utstyr for sliping, klassifisering, tørking, støvoppsamling og røykgassbehandling siden 2002, støttet av et provinsielt teknologisenter, langvarig samarbeid med universiteter som Southeast University og Tongji University, og ISO 9001, ISO 14001 og OHSAS 18001-sertifisering. Våre fabrikker og klassifiserere betjener pulverprodusenter så vel som sement-, kjemisk-, kraft- og stålindustrien, og de samme tekniske spørsmålene dukker opp i dem alle: hvor fint, hvor jevnt og hvor konsekvent.
Vanlige problemer med pulverlakkering og deres årsaker
De fleste defekter spores tilbake til tre variabler: forbehandling, filmtykkelse og varmehistorie. Tabellen nedenfor viser de feilene vi oftest hører om.
| Defekt | Sannsynlig årsak | Praktisk løsning |
|---|---|---|
| Appelsinskall | Filmen er for tykk, grovt pulver, herder for raskt | Reduser produksjonen, stram partikkelstørrelsesfordelingen, bremse rampen |
| Dårlig vedheft | Olje, avleiring eller et svakt konverteringsbelegg | Gjennomgå avfettings- og fosfatstadier, kontroller skyllevannskvaliteten |
| Pinholes | Innestengt luft eller fuktighet som slipper ut av underlaget | Forvarm delen, bruk et avgassingstilsetningsstoff, reduser filmtykkelsen |
| Fargeskift | Overbaking eller ujevn ovnsmengde | Sjekk metalltemperaturen, ikke bare ovnens lufttemperatur |
| Tynn dekning i hjørner | Faraday bureffekt | Senk spenningen, øk pistolavstanden, vurder tribo-lading |
Få pulversiden av prosessen riktig
Pulverlakkering er en grei idé med en krevende forsyningskjede bak seg. Kjemien bestemmer hvordan filmen yter, men partikkelstørrelsesfordelingen bestemmer hvordan den sprøytes, hvor mye overspray du gjenvinner og hvor ofte linjen din produserer avslag. Noen få mikron avdrift i den fine enden av fordelingen kan gjøre en jevn linje til en omarbeidslinje.
Hvis du produserer beleggspulver, eller hvis du behandler mineralfyllstoffene som går inn i det, er det å velge slipe- og klassifiseringsutstyr med et stabilt skjærepunkt den beste beslutningen du vil ta. Teamet vårt har dimensjonert møller og klassifiserere i mer enn to tiår, og vi ser gjerne på materialet ditt, målfordelingen og kapasiteten din før vi anbefaler en konfigurasjon. Ta kontakt med våre ingeniører og vi vil jobbe gjennom tallene med deg.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588