

Pulverlakkering fungerer ved å elektrostatisk lade tørre polymerpartikler, spraye dem på en jordet del, og deretter varme opp den delen til partiklene smelter, flyter sammen og herder til en kontinuerlig film. Ingenting fordamper under påføring, fordi pulveret er det 100 % solid , så resultatet er en tøff, plastlignende hud som er typisk 50 til 100 mikron tykk i en enkelt omgang - omtrent to til tre ganger tykkelsen til ett strøk flytende maling.
Rent praktisk deler svaret seg i to halvdeler: hva som skjer inne i malingsboksen, og hva som skjedde med pulveret lenge før det noen gang nådde sprøytepistolen. De fleste som stiller dette spørsmålet velger enten mellom pulver og maling, eller feilsøker en linje som ikke holder en jevn finish. Begge gruppene trenger de samme to faktaene. Adhesjon kommer fra et elektrisk felt; holdbarhet kommer fra en kjemisk tverrbindingsreaksjon i ovnen. Partikkelstørrelse, forbehandling, jording og gjenvinning av overspray eksisterer alle for å tjene disse to mekanismene.
Hvordan pulverlakkering fungerer i vanlige vilkår
En korona-sprøytepistol plasserer en høyspentelektrode på spissen, vanligvis et sted mellom 60 og 100 kV . Når komprimert luft skyver pulver forbi den elektroden, tar hver partikkel opp en negativ ladning. Arbeidsstykket er jordet, så det oppfører seg som motsatt pol til en magnet. Ladede partikler følger feltlinjene til overflaten, og når de lander, holder restladningen dem der - i det minste lenge nok til at delen når herdeovnen.
Noen systemer bruker triboelektrisk lading i stedet, hvor friksjon mellom pulveret og pistolens indre løp overfører ladningen. Tribo-pistoler er populære for deler med dype fordypninger, fordi de unngår Faraday-bureffekten som hindrer koronaladede partikler fra å nå innsiden av trange hjørner.
Varme fullfører jobben. I et herdet pulver reagerer harpiksen og herderen i ovnen og danner et tverrbundet nettverk som ikke vil smelte på nytt. Det er grunnen til at et skikkelig herdet pulverlakk motstår flisdannelse, kjemikalier og UV langt bedre enn de fleste lufttørkede malinger. Et termoplastisk pulver, derimot, smelter ganske enkelt og størkner på nytt, noe som passer til tykkere filmer og applikasjoner der omarbeiding betyr mer enn motstand mot løsemidler.
De fem trinnene i en pulverlakkeringslinje
Alle industrielle pulverlakkeringsoperasjoner, fra en liten jobbbutikk til et stort volum apparatfabrikk, følger samme sekvens. Hopp over eller forkort et trinn, og feilen viser seg måneder senere som flisdannelse, blemmer eller korrosjonskryp.
- Forbehandling. Alkalisk avfetting, vannskylling og et konverteringsbelegg – jernfosfat, sinkfosfat eller et kromfritt alternativ – skaper det kjemiske ankeret for filmen. En veldrevet forbehandlingslinje kan øke saltsprayytelsen fra noen hundre timer til godt over tusen.
- Maskering og jording. Tråder, parringsflater og elektriske kontaktpunkter blir maskert, og hver hengekrok må ha ren metall-til-metall-kontakt. Svak grunn er en av de vanligste årsakene til tynn, flekkvis dekning.
- Søknad. Pistolen legger pulver til filmen når måltykkelsen. Sprøyteboks overspray fanges opp av en syklon eller patrongjenvinningsenhet og blandes tilbake i fôret, og det er grunnen til at pulverlinjer rutinemessig gjenoppretter seg 95 % eller mer av materialet som savner delen.
- Herding. Termohærdende pulvere trenger vanligvis 180 til 200 °C i 10 til 20 minutter ved metalltemperatur, ikke bare ovnslufttemperatur. Underherding etterlater en film som lett riper og flekker; overherding forårsaker gulning og tap av glans. UV-herdbare pulvere forkorter dette trinnet dramatisk og åpner døren til varmefølsomme underlag.
- Kjøling og inspeksjon. Filmtykkelsesmålere, glansmålere, slagtester og adhesjonskrysslukningskontroller bekrefter partiet før det sendes. Måling etter at delen er avkjølt unngår misvisende avlesninger på en myk film.
Pulversiden: Hvordan beleggspulver produseres
Malingspulver er konstruert, ikke bare malt pigment. Oppskriften kombinerer et harpikssystem med herdemidler, pigmenter, fyllstoffer, flyt- og utjevningsmidler, avgassingsmidler og små mengder voks. Hver ingrediens endrer hvordan pulveret oppfører seg i pistolbeholderen og hvordan filmen renner ut i ovnen.
- Harpikssystemer: epoksy, polyester, epoksy-polyester hybrid, polyuretan og akryl
- Funksjonelle tilsetningsstoffer: utjevningsmidler, avgassingsmidler, matteringsmidler og tørrflytende tilsetningsstoffer
- Fargestoffer og effektpigmenter: organiske og uorganiske pigmenter, metalliske flak og glimmer
Produksjonen starter med tørrblanding, går gjennom en smelteekstruder ved omtrent 90 til 120 °C, og avkjøler deretter smelten til flak. Disse flakene pulveriseres og klassifiseres til en kontrollert partikkelstørrelse, og først da pakkes det ferdige pulveret i bokser. Slipe- og klassifiseringsstadiet avgjør om sluttproduktet sprayes jevnt eller spytter og støter.
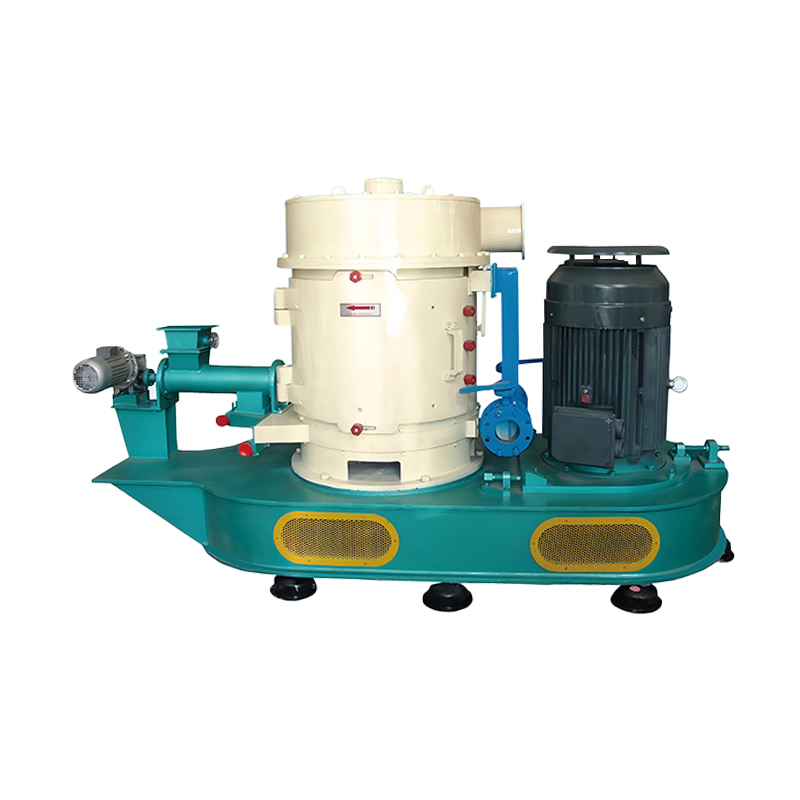
 Pulverlakkerings- og modifikasjonsmaskin Modifikatorer og materialer måles nøyaktig og jevnt tilsatt i henhold til blandingsforholdet, noe som sikrer øyeblikkelig nøyaktighet av blandingsforholdet. Dette gir mulighet for en hi... Se produkt →
For limte metalliske pulvere og spesialeffektpulver må pigmentet smeltes til pulverpartiklene i stedet for å blandes inn mekanisk. Det er en overflatemodifiseringsoppgave, og det er akkurat den typen prosess vår pulverlakkerings- og modifikasjonsmaskin ble utviklet for. Jiangsu JND Environmental & Energy Technology har bygget utstyr for sliping, klassifisering og pulverbehandling i Yancheng siden 2002, så vi har en tendens til å se på en belegglinje fra materialsiden først.
Partikkelstørrelse og distribusjon: Den skjulte variabelen
Spør en hvilken som helst erfaren belegger hvorfor en batch gir en speilglat finish og den neste ser ut som appelsinskall, og samtalen går vanligvis til partikkelstørrelsesfordeling. Et godt elektrostatisk spraypulver har en median diameter på omtrent 25 til 45 mikron , med halene forsiktig trimmet. Hvis du ønsker å se hvordan det skjærepunktet styres mekanisk, merk vår bransje om hvordan en dynamisk pulverklassifiserer fungerer går gjennom separasjonsprinsippet.
| Brøk | Typisk størrelse | Effekt på påføring og finish |
|---|---|---|
| Grov hale | Over 100 mikron | Kraftig appelsinskall, ujevn film, sporadisk pistolspytt |
| Arbeidende kutt | 20 til 80 mikron | Stabil fluidisering, pålitelig lading, jevn herdet film |
| Fin hale | Under 10 mikron | Støving, dårlig fluidisering, lavere overføringseffektivitet, høyere støvfare |
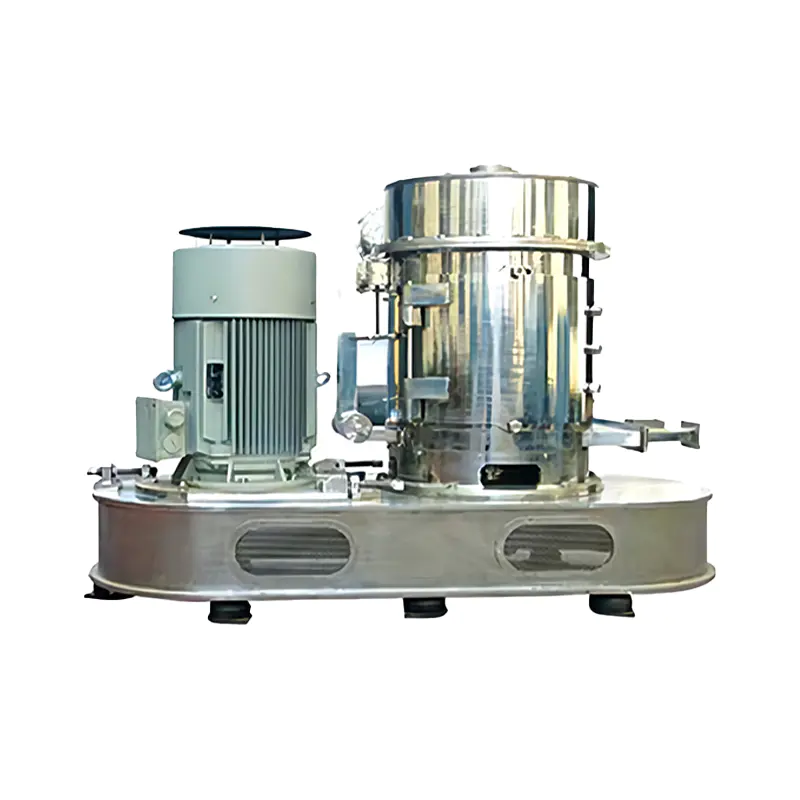
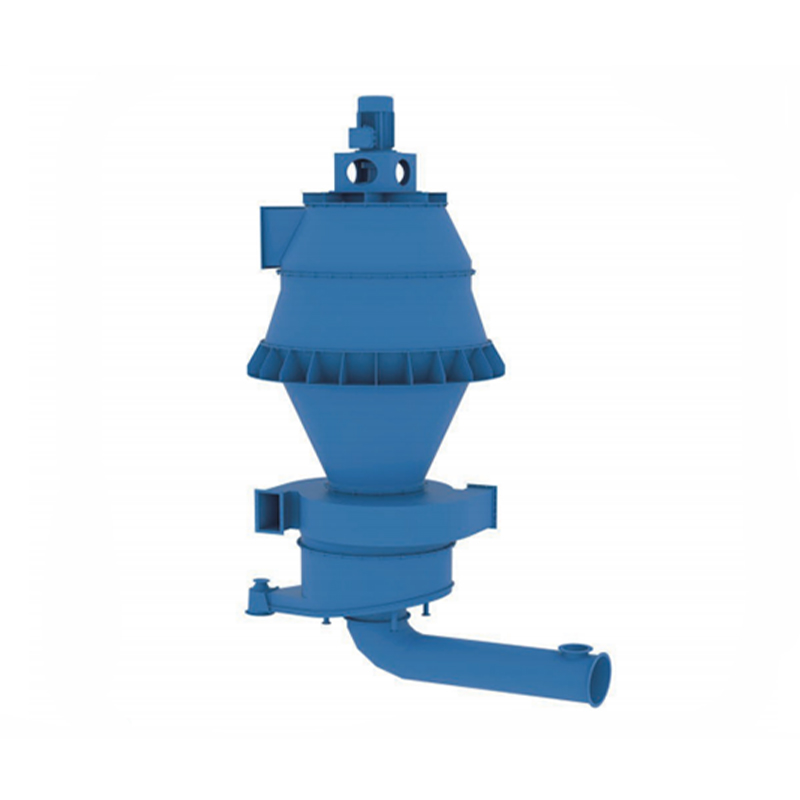 JSP ultrafin pulverklassifisering For å redusere energiforbruket og forbedre systemeffektiviteten i sementslipesystemer, er en kombinert semifinalslipeprosess nå bredt tatt i bruk. Den intelligente du... Se produkt →
Å kutte disse halene rent er en klassifiseringsjobb. Luftklassifiserere og ultrafine roterende klassifiserere lar en pulverprodusent holde en tett distribusjon batch etter batch, noe som reduserer mengden gjenvinning som må blandes tilbake og holder filmutseendet konsistent fra en levering til den neste.
Pulverlakk vs. våt maling
De to finishene er ikke utskiftbare, og forskjellene forklarer hvorfor pulver dominerer så mange metallbearbeidingslinjer.
| Faktor | Pulverlakk | Flytende maling |
|---|---|---|
| Transportør | Ingen, 100 % faste stoffer | Løsemiddel eller vann |
| Film per strøk | 50 til 100 mikron | 20 til 40 mikron |
| Flyktige utslipp | Nær null | Avhenger av tørrstoffinnholdet |
| Overspray | Gjenvinnbar og gjenbrukbar | Mest avfall |
| Herding | Ovn eller UV-kur | Omgivende eller lavt stekt mulig |
| Best passende underlag | Metaller, pluss MDF og plast med spesialpulver | Nesten hvilket som helst underlag |
Der hvor pulveret taper terreng er temperaturen. Hvis en del ikke kan overleve en ovn, vinner flytende maling fortsatt med mindre et UV-herdbart eller lavtemperaturpulver er tilgjengelig for det underlaget.
Støv, sikkerhet og gjenvinningsløkken
Fint organisk pulver er brennbart, og hver malingsoperasjon bør behandle det på den måten. Messedesign, jordingskontinuitet, ledende kanalføring og eksplosjonsventilasjon styres av standarder som NFPA 652 og 654 i Nord-Amerika og ATEX-direktivene i Europa. Operatører bør også se etter pulveroppbygging på avsatser og lysarmaturer, som er der sekundære hendelser starter.
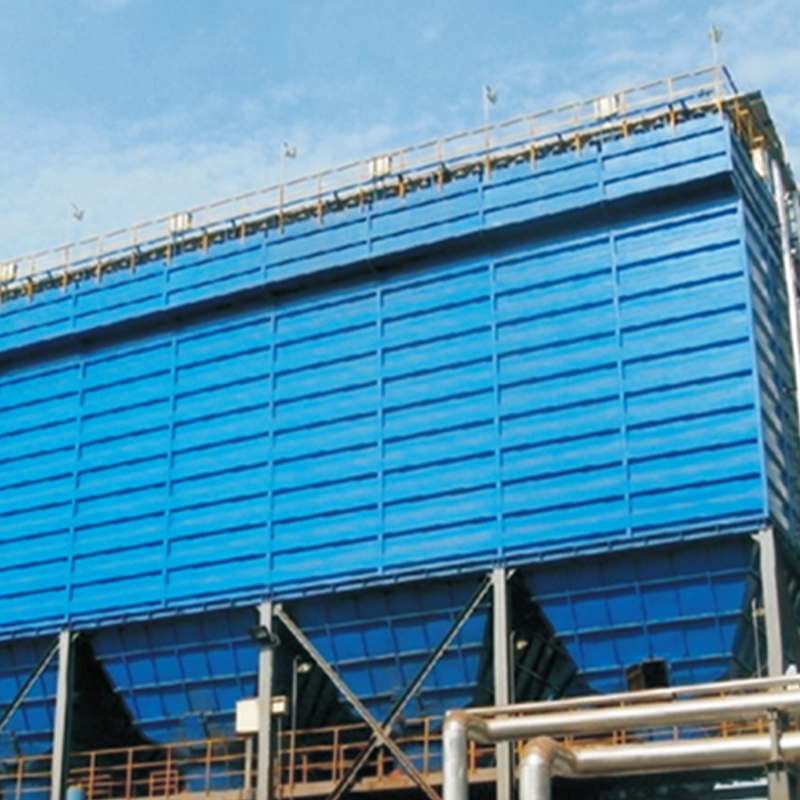 JQM serie luftboks pulspose støvsamler JQM-serien air-box pulspose støvsamler er en posestøvsamler utviklet av vårt selskap basert på teknologi introdusert fra det amerikanske selskapet Fuller, basert på ... Se produkt →
På pulverproduksjonssiden, hvor fabrikker og klassifiserere slipper ut store mengder fint materiale kontinuerlig, er støvoppsamling en døgnkontinuerlig plikt i stedet for periodisk. JQM-seriens luftboks-støvposer er den typen enhet vi dimensjonerer for de slipe- og klassifiseringskretsene, og den samme logikken gjelder for alle anlegg som håndterer bulkpulver.
- Hold alt ledende utstyr bundet og jordet
- Bruk ledende eller antistatiske filtermedier i gjenvinningsenheter
- Begrens innholdet med finhale, som er den fraksjonen som holder seg lengst i luften
- Rengjør avsatser, kanaler og bodvegger etter en dokumentert tidsplan
Vanlige spørsmål om pulverlakkering
Trenger pulverlakkering alltid en ovn?
Termohærdende pulver gjør det. UV-herdbare pulvere herder under lamper på sekunder til minutter, og lavtemperaturformuleringer kan herde rundt 120 til 140 °C, noe som gjør varmefølsomme deler levedyktige.
Hvor tykk er en pulverlakkfilm?
De fleste dekorative og beskyttende belegg lander mellom 50 og 100 mikron. Funksjonelle filmer som fluidisert sjiktbelegg på rør eller armeringsjern kan nå flere hundre mikron i én omgang.
Hvorfor ser pulverlakk noen ganger ujevnt ut?
Vanligvis én av tre årsaker: en bred partikkelstørrelsesfordeling, en inkonsekvent bakkebane på hengeren, eller en ovn som ikke når metalltemperatur innen den angitte tiden.
Er pulverlakk mer holdbart enn maling?
For metalldeler som gjennomgår riktig forbehandling, generelt ja. Den tverrbundne filmen motstår slag, kjemikalier og UV bedre enn de fleste lufttørkede malinger, og den er ikke avhengig av at løsningsmiddelfordampning dannes.
Pulverlakkering fungerer på grunn av et enkelt samarbeid: et elektrisk felt plasserer pulveret der du vil ha det, og varme gjør det løse støvet til en permanent hud. Alt annet - forbehandlingskjemien, klassifiseringsskjæringspunktet, utvinningssløyfen, støvsystemet - eksisterer for å gjøre disse to mekanismene pålitelige i produksjonsskala.
Hvis du spesifiserer utstyr for pulverproduksjon, fresing, klassifisering eller støvkontroll, vurderer våre ingeniører gjerne materialet ditt og målfordelingen din. Send oss dine prosessdetaljer og vi kommer tilbake med en praktisk anbefaling i stedet for et generisk tilbud.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588